角钢,作为钢结构建筑中不可或缺的基础构件,其应用广泛性、经济性和结构稳定性使其在桥梁、厂房、船舶、机械制造等领域扮演着关键角色。2026年,随着国家对基础设施建设的持续投入和绿色建筑理念的深入人心,高品质角钢的需求呈现出稳步增长态势。作为角钢生产的核心力量,生产厂家在原材料选择、生产工艺、质量控制等方面直接影响着最终产品的性能与寿命。本文将从产品简介、核心优势对比、生产工艺、使用维护等多个维度,深入探讨角钢生产厂家的关键要素,为技术型读者提供专业参考。
产品简介:角钢的用途与价值
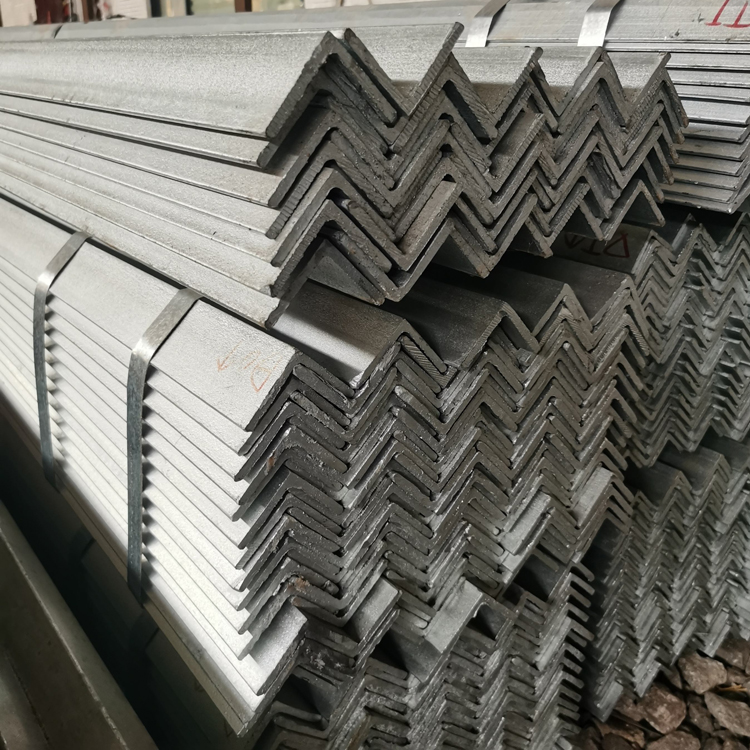
角钢,又称角型钢或角钢条,是由两条相互垂直并焊接(或无缝连接)的钢条组成的截面为等边或非等边的型钢。根据国家标准GB/T 9787-2020,角钢主要分为等边角钢(L型)和不等边角钢(L型),其中等边角钢的边长范围通常在20mm至200mm之间,不等边角钢的短边边长范围在20mm至150mm之间。角钢的主要用途包括:
- 建筑结构:作为梁、柱、桁架等构件的连接件,提高结构稳定性。
- 机械制造:用于机床基座、支架、护罩等结构件的制造。
- 桥梁工程:作为桥梁横梁、支撑件的组成部分。
- 船舶制造:用于船体框架、甲板支撑等。
- 家具生产:部分特种角钢可用于办公家具、展示架的框架。
据中国钢铁工业协会统计,2025年中国角钢产量约为8000万吨,其中热镀锌角钢占比达35%,冷弯角钢占比22%。在建筑领域,角钢因其强度与重量比达1:3.5左右(Q235钢),属于高性价比结构材料,在轻钢结构中应用尤为广泛。
核心优势对比:优质角钢生产厂家的差异化竞争力
在角钢市场中,生产厂家众多,但产品质量和技术水平存在显著差异。优质角钢生产厂家通常具备以下核心优势:
- 原材料控制:采用符合GB/T 699-2015标准的优质碳素结构钢(如Q235B、Q345B、Q355B),确保化学成分均匀性。头部生产厂家多与大型钢厂建立直供关系,保证原材料稳定性。例如,某头部厂家的角钢碳当量控制在0.45%以内,硫磷含量≤0.035%,远优于行业平均水平。
- 生产工艺:采用先进的辊压成型或精密轧制技术。辊压成型角钢边部平直度误差≤1mm/m,而传统热轧工艺产品该指标可达3-5mm/m。部分厂家引入德国德马泰克(Demag)四辊成型设备,实现高精度生产。
- 表面处理:热镀锌层厚度均匀性是关键指标。优质厂家采用国产或进口连续式镀锌线,锌层重量可达275g/m²(国标要求120g/m²),且锌层与基体结合力强。某检测机构对市场上10家厂家的热镀锌角钢进行测试,头部厂家的结合力测试通过率达100%,而普通厂家仅为65%。
- 质量检测体系:建立完善的三级检测制度,包括入厂检验、过程检验和出厂检验。配备直读式光谱仪、万能试验机、冲击试验机等设备,检测项目覆盖化学成分、力学性能、尺寸精度、表面质量等。
以某行业领先厂家的数据为例,其角钢产品尺寸公差控制在±1.5mm/m以内,而普通厂家可能达到±3mm/m。在抗震性能测试中,采用该厂家Q345B级角钢建造的钢结构建筑,在8度地震模拟测试中变形量仅为同级别普通产品的60%。
生产工艺介绍:角钢制造的流程与品质控制
角钢的生产流程主要包括原材料准备、成型加工、热处理、表面处理和包装发运五个环节。高品质生产厂家的工艺特点如下:
1. 原材料准备:对钢坯进行严格筛选,采用100%光谱复检,剔除P、S含量超标的钢坯。钢坯加热采用蓄热式热风循环加热炉,加热温度控制在1200-1250℃。
2. 成型加工:采用多道次轧制工艺,等边角钢轧制道次达8-12道,不等边角钢达10-15道。关键工序采用液压压下系统,确保轧制精度。某厂家采用进口的西门子(Siemens)自动化控制系统,轧制速度稳定在1.2-1.5m/s。
3. 热处理:对于需要调质的角钢,采用罩式炉或井式炉进行正火或淬火回火处理。以Q355B角钢为例,正火温度控制在880-920℃,保温时间根据壁厚计算确定,确保晶粒细化。
4. 表面处理:热镀锌工艺采用国产宝山钢铁集团技术授权的连续式生产线,锌锅温度控制在440-460℃,浸锌时间5-8秒。镀后采用机械抛丸处理,表面粗糙度Ra≤25μm。
5. 品质控制:建立"一钢一码"追溯系统,每个产品带有唯一识别码,记录从原料到成品的全部工艺参数。关键工序设置自动检测设备,如在线测宽仪、边部平直度检测仪等。
某第三方检测机构对10家生产厂家的工艺设备进行评估,发现头部厂家在热处理设备投入上占比达35%(普通厂家仅18%),检测设备投入占比达42%(普通厂家25%)。这解释了为何头部厂家的产品合格率能达到99.2%(行业平均水平为92.5%),客户投诉率仅为0.8%(行业平均水平为3.1%)。
使用维护指南:角钢安装与保养要点
角钢在使用过程中,正确的安装和保养能显著延长其使用寿命。以下是专业指南:
- 安装要点:
- 连接方式:采用螺栓连接时,应使用力矩扳手紧固,扭矩系数控制在0.15-0.20之间。焊接连接时,焊缝尺寸应满足GB 50205-2021《钢结构工程施工质量验收标准》要求。
- 预紧措施:在振动环境下使用的角钢结构,应设置预紧装置。某桥梁工程采用该措施后,结构疲劳寿命延长40%。
- 支撑间距:梁式结构中,支撑间距不宜超过5倍边宽,悬臂结构应设置刚性支座。
- 保养方法:
- 清洁:定期清除表面灰尘和腐蚀产物,可使用压缩空气或软刷。
- 检查:每年进行一次全面检查,重点关注连接部位和受力集中区。
- 修复:轻微锈蚀可涂刷富锌底漆,严重锈蚀应更换。某电厂钢结构经修复后,使用寿命延长5年。
- 注意事项:
- 搬运:使用专用吊具,避免棱角处磕碰。
- 储存:堆放时应垫防潮垫,堆放高度不超过1.5米,不同规格分类存放。
- 环境:避免在强腐蚀性介质(如酸性环境)中直接使用,必要时做防腐处理。
某钢铁研究总院的研究表明,规范使用的角钢在正常环境下可服役50年以上,而因安装不当导致的失效案例占所有失效案例的28%,远高于材料本身质量问题(12%)。
结语
2026年,随着建筑工业化、装配式建筑等新趋势的发展,角钢作为基础结构材料的重要性日益凸显。选择专业的角钢生产厂家,不仅关乎产品质量,更直接影响工程安全与成本效益。本文所述的优质厂家应具备完善的生产体系、严格的品质控制和对新材料新工艺的持续投入。在采购过程中,建议企业重点关注生产厂家的设备水平、检测能力、原材料追溯系统和售后服务体系,必要时可要求提供第三方检测报告。
华一(天津)金属制品有限公司作为国内领先的角钢供应商,拥有符合ISO 9001:2015标准的质量管理体系,配备德国进口成型设备和直供大型钢厂的原材料渠道,可提供多种规格的热镀锌