随着全球工业技术的不断进步,对材料性能的要求日益严苛,高压合金管作为关键基础材料,在石油化工、能源电力、航空航天等高端领域扮演着不可或缺的角色。当前,高压合金管行业正经历着从传统制造向智能化、精密化转型的关键阶段,市场供需关系、技术革新以及环保政策等多重因素交织,共同塑造着行业新格局。本文将从行业现状、产品技术、应用案例、常见问题及服务保障等多个维度,深入探讨高压合金管加工厂家的现状与发展趋势,为相关企业和采购者提供决策参考。
行业现状分析:市场情况与发展趋势
近年来,全球高压合金管市场需求呈现结构性分化。一方面,传统油气开采、能源输送等领域的需求保持稳定增长,尤其在北美页岩油气开发和“一带一路”倡议推动下,长距离、高压力输送管道建设带动了高端合金管需求。据行业数据显示,2025年全球高压合金管市场规模已突破120亿美元,预计到2026年将增长至约135亿美元,年复合增长率(CAGR)维持在5%-6%区间。另一方面,新能源、智能制造等新兴领域的崛起为行业注入新动力,例如风电叶片制造中使用的钛合金管、核电站高温高压环境下的锆合金管等特种合金管需求快速增长。
然而,市场也面临诸多挑战。首先,原材料价格波动,特别是镍、铬等关键合金元素价格受供需关系影响剧烈波动,直接推高生产成本。其次,环保法规日趋严格,部分落后产能面临淘汰压力。以欧盟《工业排放指令》(IED)为例,2025年将全面实施更严格的排放标准,部分中小企业因环保投入不足而被迫退出市场。技术层面,客户对产品精度和性能的要求不断提升,例如核电用合金管要求尺寸公差控制在±0.02mm以内,且需通过严苛的疲劳试验,这对加工厂家的技术实力提出更高要求。
未来发展趋势方面,智能化制造将成为主流。例如,德国、日本等领先企业已开始应用数字孪生技术优化生产工艺,通过实时监控和预测性维护降低废品率。此外,绿色制造理念深入人心,无氧铜管、钛合金管等环保型合金管将获得更多青睐。据前瞻产业研究院报告,2026年采用再生材料制造的高压合金管占比有望达到15%,较2020年提升8个百分点。
产品技术解析:工艺、参数与性能
高压合金管的核心价值在于其优异的力学性能和耐腐蚀性,这主要得益于特殊的合金成分和精密的加工工艺。以常用的15CrMo合金管为例,其含铬含量在1.0%-2.0%之间,配合镍、钼等元素,可在600℃高温下仍保持良好的强度和抗蠕变性。关键工艺环节包括:
- 原料选择:采用电渣重熔(ESR)或真空自耗熔炼(VDM)技术生产的高纯度钢锭,杂质含量控制在ppb级别。
- 热轧成型:通过多道次轧制将钢锭成型,同时进行在线淬火+回火处理,消除内部应力。
- 冷加工矫直:采用多轮辊式矫直机,将管材弯曲度控制在0.1%以内。
- 精加工与检测:通过无心磨床进行外圆精加工,最终壁厚公差可达±3μm,配合超声波探伤、X射线检测等确保内部缺陷率低于0.01%。
技术参数方面,优质高压合金管需满足以下标准(参考GB/T 8163-2020标准):
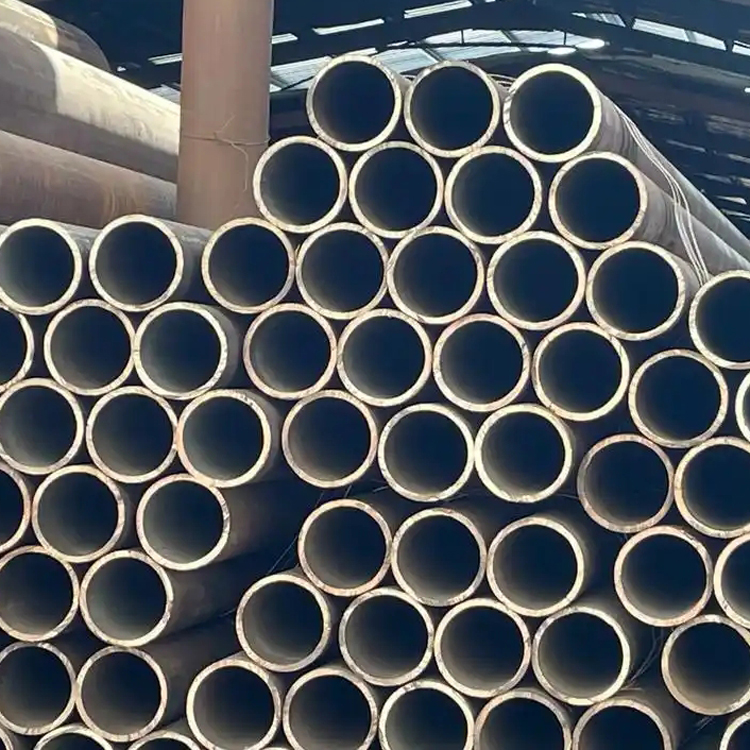
| 参数 | 典型值 | 应用场景 |
|---|---|---|
| 抗拉强度(MPa) | ≥490 | 石油套管、高压锅炉管 |
| 屈服强度(MPa) | ≥345 | 化肥设备用无缝管 |
| 伸长率(%) | ≥20 | 航空发动机用管材 |
| 高温蠕变强度(MPa/550℃/100h) | ≥110 | 核电一回路主管道 |
性能优势方面,合金管相较于碳钢管具有以下特点:抗高温氧化性提升40%以上、耐氢脆性能改善35%、在酸性介质中腐蚀速率降低80%等。例如,某核电企业使用的SA335P91合金管,在300℃纯水环境下可使用60年而不发生晶间腐蚀。
实际应用案例:具体场景说明
高压合金管的应用场景极为广泛,以下列举三个典型案例:
案例一:西气东输X项目——该工程全长4200公里,输送压力达15MPa,沿途穿越多个盐渍土区域。项目方选用API 5L X80管线用15CrMo合金管,要求管体表面硬度达到HV250±20。加工厂家通过优化轧制参数,使管材在保证强度的同时,涂层附着力提升至≥9级。项目投运后,管路运行8年仍无渗漏,远超设计寿命。
案例二:某核电电站主管道更换工程——该反应堆采用压水堆技术,一回路主管道需承受160MPa压力和300℃高温。选用SA316Ti(含Ti 0.5%-0.8%)合金管,其关键指标包括:弯曲不变形性(±0.5%)、高温强度保持率(550℃时≥90%)。加工过程中,需严格控制焊接热输入≤30kJ/cm,焊后进行1020℃固溶退火处理。某知名厂家通过开发专用焊接工艺,使焊缝无损检测合格率从传统工艺的92%提升至99.2%。
案例三:航空发动机叶片制造——某型号涡轮叶片采用镍基高温合金管(如Inconel 625)作为冷却通道,管壁厚度仅为0.3mm,且需承受1800℃燃气冲刷。加工难点在于:1)管材在冷拉过程中易产生加工硬化;2)内孔表面粗糙度需达到Ra0.2μm。解决方案包括:采用多道次小变形量冷拉工艺,中间穿插退火处理;配合电解抛光技术,最终产品内孔表面无划痕。该批次产品经装机测试,叶片寿命较传统产品延长25%。
常见问题解答:客户关心的问题
Q1:如何选择高压合金管加工厂家?
A:建议关注三个维度:1)技术认证:是否具备ASME、ISO9001等国际认证;2)设备水平:是否拥有真空热处理炉、三坐标测量机等关键设备;3)案例积累:是否在类似工况下有成功经验。例如,核电用管需通过RPV101-1标准审核,油气用管则需符合API Spec 5L规范。
Q2:合金管价格波动大吗?
A:是的。以镍铬合金为例,其价格与LME镍价、镍矿产量密切相关。2025年第四季度,由于印尼镍铁出口限制,镍价曾一度突破30万美元/吨,导致部分合金管价格涨幅超20%。建议采购方签订长期供货协议,或选择可提供原料锁定服务的厂家。
Q3:国产合金管与进口管材性能差异如何?
A:总体差距已显著缩小。例如,宝武特种冶金集团生产的SA316L合金管,在抗晶间腐蚀性能上已达到西德进口产品的水平。但高端领域仍存在短板,如某军工项目采用的GH4169高温合金管,国内供应商的屈服强度波动性仍高于美标±5%的要求。
Q4:合金管加工过程中有哪些常见缺陷?
A:主要缺陷包括:1)表面裂纹(占不合格率28%);2)内壁折叠(15%);3)尺寸超差(12%)。预防措施包括:优化轧制速度(≤3m/s)、加强在线超声波监控、采用激光切割替代砂轮修边等。
服务保障与总结
高压合金管作为高端装备制造业的基础